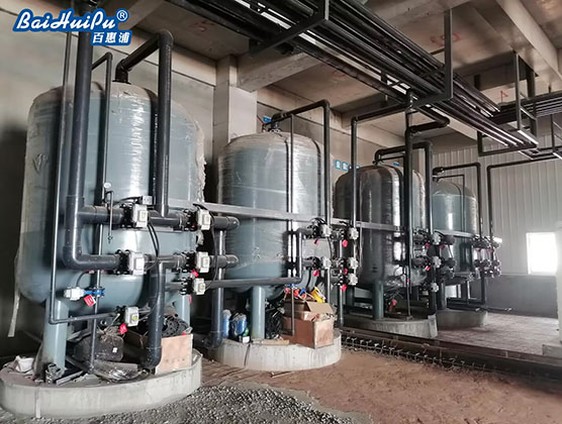
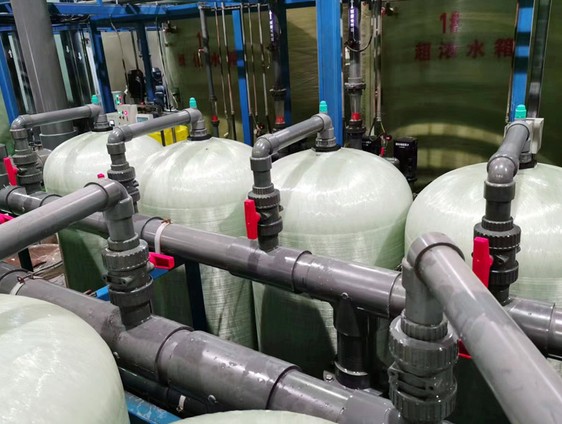
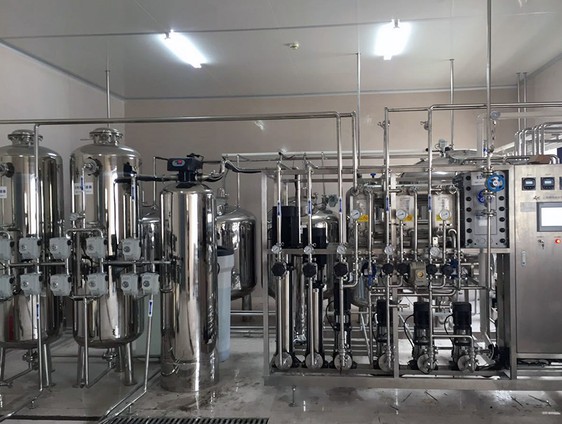
光伏硅片切割纯水设备怎么配?金刚线切削液与制绒清洗工序的水质要求及工艺选型
硅片车间最怕什么?断线、TTV超标、绒面发花。很多厂把目光盯在砂浆配比和金刚线张力上,却忽略了切削液和清洗水本身的品质。水不对,前面调得再细也白搭。
这两年金刚线切片基本全面替代了砂浆切割,线径做到 40 μm 上下,对水的敏感度反而更高了。切削液里混进硬度和颗粒,线缝磨损、表面划伤这些毛病就找上门。说白了,水是切片车间最容易省、也最不该省的那一笔。
一、切片车间哪几路水要用纯水
一条正常的切片产线,用水点看着散,归起来就三路:切削液配制、切割后清洗、制绒漂洗。三路的水质要求不一样,混着供最容易出问题。
1)金刚线切削液配制
聚乙二醇类的切削液母液要按比例兑水,这一路最怕硬度。钙镁离子会和切削液里的分散剂起反应,生成皂类沉淀,粘在线缝里磨硅片。不少甲方吃过这个亏:切削液明明是好的,兑完水挂线,问题就出在兑水这一步。一般现场这一路用 纯水设备 出水,电导压到 10 μS/cm 以内就够,硬度必须接近零。
2)切割后清洗
切完的硅片表面挂满切削液和硅粉,要靠预清洗、超声、漂洗好几道工序接力。预清洗水量最大,水温还得控制在 45 ℃ 上下,太冷切削液洗不掉,太热硅片容易崩边。这一路对水质要求中等,但对水量稳定性要求高,中途断水十几秒,整笼片子就得降级处理。
3)制绒漂洗
制绒槽出来的片子,表面是刚长好的金字塔绒面,最后几道漂洗的水必须干净。颗粒和金属离子残留会直接写在电池片的开压和填充因子上。多数项目上,这路用 超纯水设备,电导率做到 0.1 μS/cm 以下,金属离子单项按 ppb 级卡。
二、三路用水的水质指标怎么定
指标别照抄别家,按自家电池效率的内控线倒推。下面这套是我们给几个硅片厂配套时常用的参考,数值留了余量,不是卡在及格线上。
| 用水点 | 电导率 | 关键指标 | 备注 |
|---|---|---|---|
| 切削液配制 | ≤10 μS/cm | 硬度≈0、颗粒少 | 防皂化沉淀 |
| 切割后预清洗 | ≤20 μS/cm | 浊度低、水温45℃ | 水量要稳 |
| 精洗/超声漂洗 | ≤1 μS/cm | 颗粒物严格控制 | 影响表面质量 |
| 制绒终漂 | ≤0.1 μS/cm | 金属离子ppb级 | 超纯水段 |
| 切片机房补水 | ≤30 μS/cm | 只需软化除硬 | 分质供水 |
有人图省事想一路水供到底,我们不太建议。分质供水初投资是多一截,可后端超纯段产水量能砍掉一大半,膜和树脂的消耗跟着降,一年算下来反而划算。集中供水的做法可以参考 集中供水设备 的配置思路,各车间按需取水。
三、工艺怎么配:超滤加两级RO加EDI
典型配置是这样的:原水箱、多介质过滤、活性炭、软化或阻垢剂、超滤保安、一级反渗透、二级反渗透、EDI,终漂那一小路再加抛光混床。源水是市政自来水的话,两级 RO 加 EDI 出水稳在 15 MΩ·cm 以上没问题;要是自备井水,硬度高、铁锰也高,前面得加锰砂除铁,这套经验在 软化设备 的选型上尤其要留意。
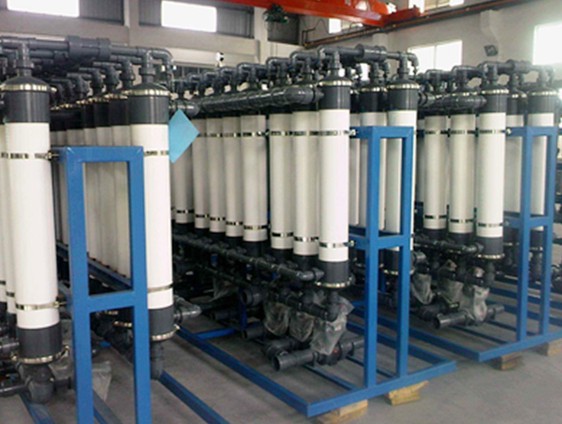
回收率这块,不少厂区能做到 72%~75%,再往上抠,浓水里的硅和有机物就顶不住了。别硬拉回收率,浓水排掉一部分、再走 中水回用设备 收回来做预清洗和机房补水,这条路更稳当。产水余量按清洗高峰的 1.2 倍设计,梅雨季和夏季高峰两头都要兜得住。
四、运行中的几个坑
第一是硅粉反窜。清洗工序的水回收到前段时,硅粉跟着进来,超滤膜堵得快。实测下来,回收水先过一道沉淀加超滤,膜清洗周期从两周拉长到一个多月,这钱花得值。
第二是水温波动。北方厂冬季源水 5 ℃ 出头,RO 产水量直接掉两三成,设计时要么上换热预热,要么把膜面积放宽 15%。别等冬天到了才发现供水跟不上了。
第三是管路材质。漂洗段的管阀件用 304 其实够用,但切削液回用段偏碱性,接触点建议升到 316L,成本差不了多少,省下的可是返工时间。
五、常见问题
切削液兑水用自来水行不行?
硬水不行。钙镁跟分散剂反应生成的皂垢会糊在线缝和导轮上,细线径下更明显。有厂家拿自来水硬顶,三个月后线耗和断线率都上去了,算下来比上纯水贵多了。
EDI 和抛光混床怎么取舍?
主力产水用 EDI,省酸碱、省人工,连续运行也稳。只有终漂这种水量小、水质要求顶格的点位,才用 抛光混床 兜底。树脂到期就换,别等电导飘了再动。
清洗废水能直接回用吗?
要分。漂洗末段的排水比较干净,简单过滤就能回去做预清洗;前段含切削液的浓水得单独处理。两股水混在一起,处理难度翻倍,分开走反而省事。
水系统停电重启要注意什么?
EDI 重启后前半小时产水普遍不稳,先排掉再回用。RO 停机超过 48 小时的,建议做一次低压冲洗,别一上来就高压运行,膜容易被冲伤。
一套切片纯水系统投资大概多少?
看水量和水质档位。100 m³/h 级别的分质供水系统,含储罐管网,通常在百万级;只做终漂那一路小流量超纯水,几十万就能落地。差价主要在膜面积和储运材质上。
六、选型与报价
选型前把三样东西备齐:源水全分析报告、各用水点的峰值水量表、产品内控指标。数据给全,方案一轮就能出准,来回猜最耽误工期。
拿不准切削液兑水和终漂的指标怎么划线,直接找我们对工况。咨询热线:13631765076(微信同号),把源水报告和车间用水分布发过来,当天出初步工艺路线和投资概算。
我们做切片车间水系统这活儿有些年头了,撬装模块、现场安装调试、老系统扩容改造都接。咨询热线:13631765076,欢迎把产线节拍聊细一点,水量曲线画准了,设备才不白买。
2026年10月08日